4707Q
Tyto americké brzdové čelisti 4707Q A19 3222 D2006 jsou prémiovým, vysoce výkonným náhradním dílem speciálně navrženým pro brzdové systémy užitkový...
See Details


Výběr automobilových třecích obložení není o výběru nejlevnějšího pásu z regálu. Je to rozhodnutí o specifikaci spojené s geometrií brzdových čelistí, hmotností vozidla a provozní teplotou. Pokaždé, když těžký nákladní vůz nebo přívěs opakovaně zastaví při dlouhém klesání, třecí obložení je rozhraním, které přeměňuje kinetickou energii na teplo. Pokud obložení nemůže udržet svůj koeficient tření přes toto tepelné zatížení, brzda slábne a brzdná dráha se prodlužuje.
Pro správce vozových parků, dílenské techniky a nákupčí dílů je praktickou otázkou, jak identifikovat správné obložení pro dané vozidlo a vyhnout se předčasnému opotřebení, poškrábání bubnu nebo selhání bezpečnosti. Tento článek vysvětluje základní technologii materiálu, výkonnostní třídy a klíčové rozdíly mezi americkými a evropskými platformami obložení.
Automobilové třecí obložení je zakřivený kompozitní materiál odolný proti opotřebení připevněný k vnější ploše brzdové čelisti. Při použití brzdy hydraulický nebo pneumatický tlak vytlačí botku směrem ven a přitlačí obložení proti vnitřnímu povrchu brzdového bubnu. Na rozdíl od destičky kotoučové brzdy, která působí na plochý rotor, obložení bubnové brzdy běží proti válcové ploše, takže její poloměr, profil a způsob montáže musí přesně odpovídat platformě čelisti.
Těžká nákladní vozidla a přívěsy stále silně spoléhají na bubnové brzdy, zejména na nápravách přívěsů a v severoamerických flotilách. Třecí obložení na těchto kotvách je spotřební část, která absorbuje opotřebení, chrání dražší brzdovou čelist a buben a v konečném důsledku určuje brzdný výkon. Obložení s nesprávným poloměrem nebo vzorem otvorů nebude správně sedět, což vede k nerovnoměrnému kontaktu, vibracím a sníženému brzdnému účinku.
Směs surovin uvnitř automobilového třecího obložení řídí většinu jeho chování. Základním pojivem je obvykle termosetová fenolová pryskyřice, která drží strukturu pohromadě a dodává obložení rozměrovou stabilitu při zvýšených teplotách. Výztužná vlákna, jako jsou skleněná, aramidová, ocelová nebo minerální vlákna, poskytují mechanickou pevnost, zatímco plniva a modifikátory tření jako grafit, mosazné částice nebo keramické prášky upravují koeficient tření, rychlost opotřebení a hlučnost.
Přestože kupující jen zřídka kontroluje recepturu míchání, důsledky tohoto složení se projevují ve třech oblastech:
Stejně tak záleží na výrobním procesu. Typická výroba zahrnuje smíchání práškových a vláknitých přísad, předtvarování směsi do hrubého tvaru, její lisování za tepla na výztužné prvky, vytvrzování fenolické pryskyřice a broušení součásti na přesnou tloušťku. Pokud je proces vytvrzování uspěchaný, těkavé sloučeniny zůstávají zachyceny uvnitř materiálu a mohou způsobit předčasné vyblednutí nebo dokonce delaminaci během prudkého brzdění.
Pro náročné aplikace není stálá kvalita šarže volitelná. Stejné číslo dílu musí pokaždé vytvořit stejnou křivku tření, jinak dílna nemůže předpovědět brzdnou dráhu. Z tohoto důvodu je továrna s interním testovacím zařízením a řízenou výrobní linkou bezpečnějším zdrojem než obchodník, který nekontroluje složení.
Centrálním výkonnostním parametrem jakéhokoli třecího obložení je jeho koeficient tření, běžně vyjádřený jako μ nebo písmenem. V tradičním systému třídění popisuje označení jako F nominální úroveň dynamického tření, která je dostatečně stabilní pro většinu těžkých bubnových brzd. Plná třída jako FF znamená, že obložení drží tento třecí pás za normálních provozních teplot a opět při vyšším tepelném zatížení, což je důvod, proč jsou obložení třídy FF široce používány v užitkových vozidlech.
Kupující někdy vidí označení specifická pro aplikaci, která obsahují číslo a stupeň, například 23K FF. K normálně odkazuje na podmínky související s aplikací nebo kinetické pracovní hodnocení používané výrobcem k definování provozní obálky. V praxi to signalizuje, že obložení bylo navrženo tak, aby přeměňovalo kinetickou energii na teplo a přitom zůstalo uvnitř stabilního třecího okna, aniž by se snášelo do oblasti vyblednutí, když se buben zahřeje.
Užitečnější než číslo na krabici je teplotní chování. Dobré odolné obložení si zachovává přijatelné tření při normálních provozních teplotách a zpomaluje slábnutí, dokud výrazně nepřekročí podmínky generované během nepřetržitého brzdění v horách. Po ochlazení se také potřebuje rychle zotavit, protože slábnutí brzd se stává mnohem nebezpečnějším, když řidič dosáhne dalšího klesání dříve, než třecí materiál znovu získá svůj původní výkon.
Stejná třecí směs se při provozu chová špatně, pokud profil obložení neodpovídá brzdové čelisti. To je důvod, proč jsou obložení katalogizována podle platformy a modelu boty, a proto by číslo dílu mělo být vždy potvrzeno podle skutečného profilu boty na vozidle.
Třecí obložení amerického typu se běžně používají u brzdových čelistí těžkých nákladních vozidel a přívěsů vyrobených podle norem Meritor, Eaton nebo podobných. Mezi oblíbené reference patří ploché nebo mírně zakřivené obložení řad 4515 a 4707, které jsou vybírány na základě šířky, tloušťky boty a požadavků na nýtování nebo lepení. Tato obložení se často dodávají jako holé pásy pro použití v dílnách s možností továrně aplikovaného drážkování nebo zkosení. Stejná obložení jsou také k dispozici předem namontovaná na obložení brzdových čelistí, pokud vozový park preferuje instalaci s nulovými prostoji.
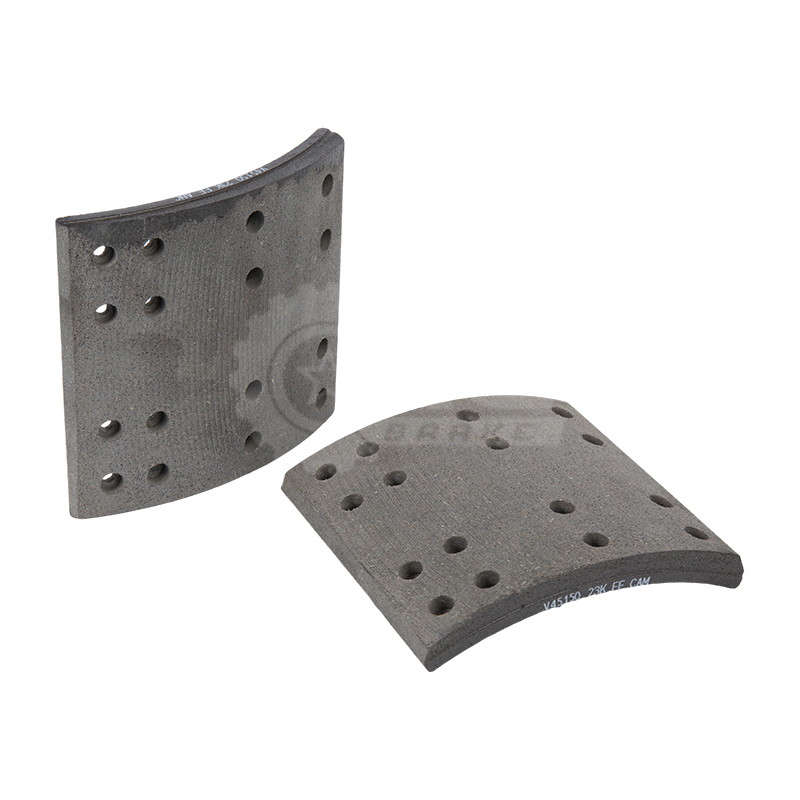 FMSI 4515 americké brzdové obložení pro těžká nákladní vozidla Standardní obložení amerického typu 16,5 x 7 palců pro nápravy Meritor a podobné, s křížovým odkazem na WVA 19036/19037. Odolává tepelnému vyblednutí a minimalizuje hluk, takže je praktickou náhradou za dálkovou nebo drsnou službu. Zobrazit produkt →
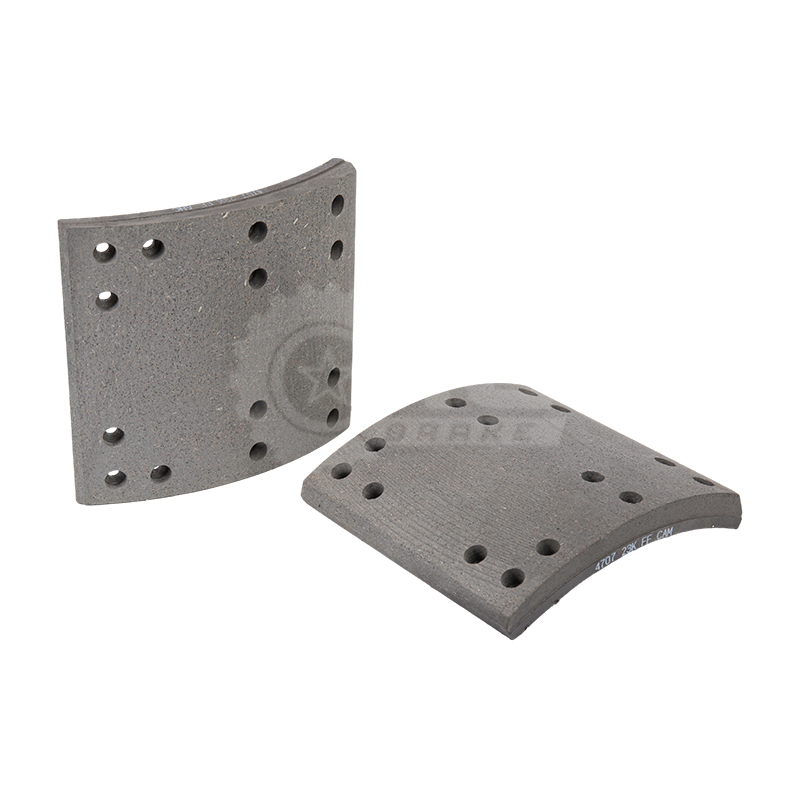 FMSI 4707 americké brzdové obložení pro Meritor Axle Systems Toto obložení 16,5 x 7 palců splňuje FMSI 4707 a WVA 19030, formulované pro nápravy Meritor. Nabízí stálé tření a odolnost proti blednutí, hodí se pro městské dodávky a flotily na dlouhé vzdálenosti, které hledají spolehlivé brzdění. Zobrazit produkt →
Brzdová obložení evropského typu splňují požadavky na umístění a obrys evropských náprav, jako jsou BPW, SAF, Volvo a podobné platformy. Tyto obložení mají často složitější profil než americké holé proužky, protože bota může používat polohovací výstupky, další spojovací kroky nebo specifické zkosení hran, které sedí v jedné rovině s bubnem. Řada 19032 je typickou referencí pro těžké evropské aplikace a musí být přizpůsobena správnému modelu nápravy nebo botky, aby se předešlo problémům s montáží.
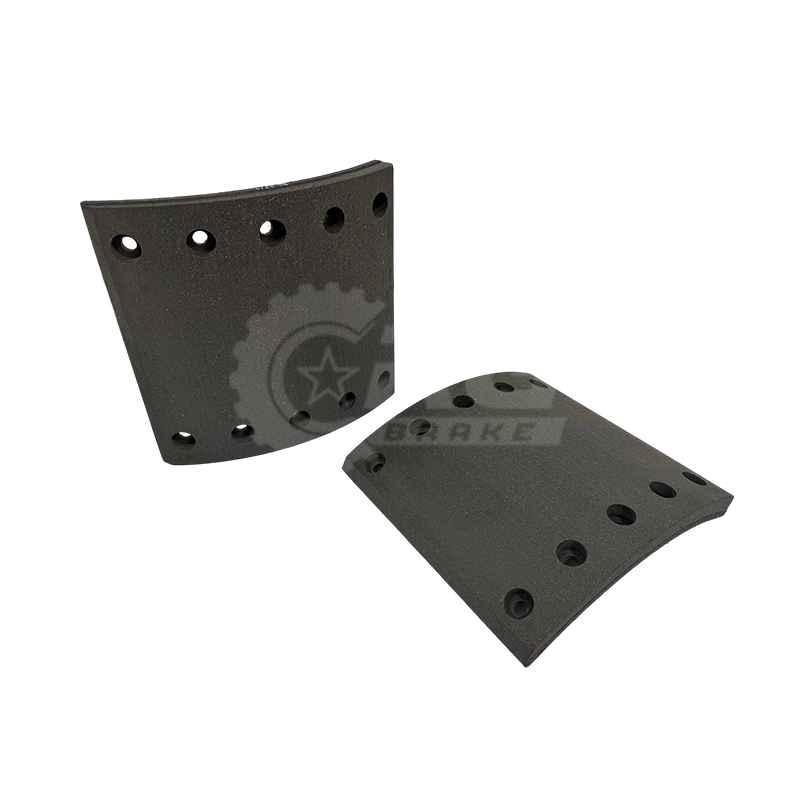 WVA 19032 Evropské brzdové obložení pro sestavy náprav BPW Obložení evropského typu 420 x 180 mm pro systémy BPW, identifikované podle WVA 19032 a FMSI BPW180. Jeho přesný profil a tepelná stabilita pomáhají zajistit správné přizpůsobení a spolehlivé brzdění ve smíšených těžkých vozových parkech. Zobrazit produkt →
U organizací, které obsluhují smíšené flotily, pochopení těchto různých platforem zabrání nákladným chybám při objednávání:
| Srovnávací bod | Příklad amerického typu | Příklad evropského typu |
|---|---|---|
| Typické odkazy na obložení | 4515, 4707 | 19032 |
| Běžné platformy brzdových čelistí | Obuv ve stylu Meritor, Eaton | Boty ve stylu BPW, SAF, Volvo |
| Technika montáže | Nýtované nebo lepené | Lepené nebo profilované s polohovacími výstupky |
| Společný přístup k zadávání veřejných zakázek | Holé podšívky nebo podšité boty | Podšívané boty nebo zakázkově lepené soupravy |
Jakmile je typ třecího obložení usazen, dalším rozhodnutím je úroveň montáže. Dílna si může koupit holá třecí obložení pro automobily a nýtování nebo lepení zvládne sama, což poskytuje flexibilitu a často nižší náklady na součást. Tento přístup však vyžaduje vrtací zařízení, kvalifikovanou pracovní sílu a pečlivou kontrolu kvality na každé lince.
Mnoho vozových parků upřednostňuje obložení brzdových čelistí, protože obložení je lepené nebo nýtované ve výrobě, což odstraňuje chyby při instalaci a vytváří konzistentní kontaktní povrch. Pro ještě rychlejší obrátky obsahuje obložená brzdová čelist s hardwarovou sadou pružiny, kolíky, nastavovací komponenty a montážní hardware v jedné krabici. Technik jednoduše odstraní starou sestavu botky a namontuje kompletní novou jednotku. Kompromisem je, že smontované verze jsou dražší na nákup a odeslání a před objednáním vyžadují přesnou identifikaci nápravy a botky.
Z hlediska nákupu je spolehlivou cestou nejprve definovat model nápravy vozidla, zkontrolovat starý typ obložení a číslo dílu obložení a poté si vybrat mezi holým obložením nebo kompletní montáží na základě pracovní kapacity dílny.
Nejčastějšími chybami při nákupu vysoce odolných třecích obložení je ignorování profilu boty, přílišná specifikace úrovně tření a nákup od dodavatele, který nemůže doložit vzorec. Nákladní vozy, které sdílejí stejný model nápravy, se mohou stále lišit v průměru bubnu, tloušťce obložení a vzoru otvorů, takže na údajích za číslem dílu záleží více než na obecném popisu.
Při hodnocení dodavatele si vyžádejte technické informace, které uvádějí stupeň tření, doporučený teplotní rozsah a odkaz na vhodné brzdové čelisti. Zkontrolujte, zda dodavatel podporuje vlastní vrtání, drážkování, srážení hran nebo označování OEM. Preferujte výrobce, který řídí celý proces od formulace tření až po konstrukční montáž, protože to je jediný způsob, jak zaručit konzistenci šarže.
Náš tým v CRG strávil více než dvě desetiletí vývojem produktů pro těžké brzdy, včetně třecí formulace a konstrukce brzdových čelistí pro obchodní flotily. Jako továrna vyrábíme americká a evropská třecí obložení, obložení brzdových čelistí a kompletní hardwarové sady v jednom závodě, s interním testováním za každou směsí, kterou uvolníme. U objednávek pro konkrétní vozidlo zašlete model nápravy a číslo dílu obložení našemu technickému týmu k potvrzení. Přímý tovární dotaz objasní možnosti vrtání, skladovou dostupnost a testovací dokumentaci, než se zavážete k plné dávce.

Tyto americké brzdové čelisti 4707Q A19 3222 D2006 jsou prémiovým, vysoce výkonným náhradním dílem speciálně navrženým pro brzdové systémy užitkový...
See Details
4515Q A91 3222 S1293 American Brake Shoes je prémiová, vysoce výkonná náhradní součástka pečlivě navržená pro použití v brzdových systémech pro vel...
See Details
Evropské brzdové čelisti BPW200 05.091.27.83.0 se specifikací velikosti 420 × 200 mm jsou vysoce výkonné náhradní díly pro trh s náhradními díly, k...
See Details
Odlévané brzdové čelisti SC254 1104545 jsou prvotřídní vysoce výkonná brzdová součást pečlivě navržená pro těžká užitková vozidla. S přesným rozměr...
See Details
BENZ180 659 420 0619 Odlévané brzdové čelisti s přesnými rozměry 410×180 mm jsou pečlivě navrženy tak, aby splňovaly přísné požadavky komerčních a ...
See Details
Vložkové brzdové čelisti 4515Q A91 3222 S1293 jsou vysoce výkonný brzdový komponent pečlivě navržený tak, aby splňoval přísné požadavky moderních b...
See Details
Vložkové brzdové čelisti 4718Q A3222 J2272 jsou pečlivě navrženy tak, aby nabízely výjimečnou odolnost a vynikající výkon, speciálně navrženy pro p...
See Details
Hardwarové sady 4515Q/4707Q E-2769SHD jsou pečlivě navrženy speciálně pro použití s modely vozidel 4515Q a 4707Q se zaměřením na základní úkoly o...
See Details
Hardwarové sady 4515E E-1816SHD, označené OEM číslem E-1816SHD, jsou vysoce kvalitní hardwarové sady pečlivě navržené pro komplexní úkoly údržby a ...
See Details
Hardwarové sady 1308E E-5139 (díl č. 1308E, OEM č. E-5139) jsou pečlivě navrženy tak, aby poskytovaly efektivní a komplexní řešení pro obnovu a údr...
See DetailsZískejte zdarma (přizpůsobenou) cenovou nabídku

derek@crgbrake.com
vicky@crgbrake.com

 NÁŠ VÝROBEK
Co jsou novinky
autorská práva © Zhejiang Courage Auto Parts Co., Ltd. All Rights
Rezervováno
 Výrobci užitkových vozidel CRG brzdových dílů